
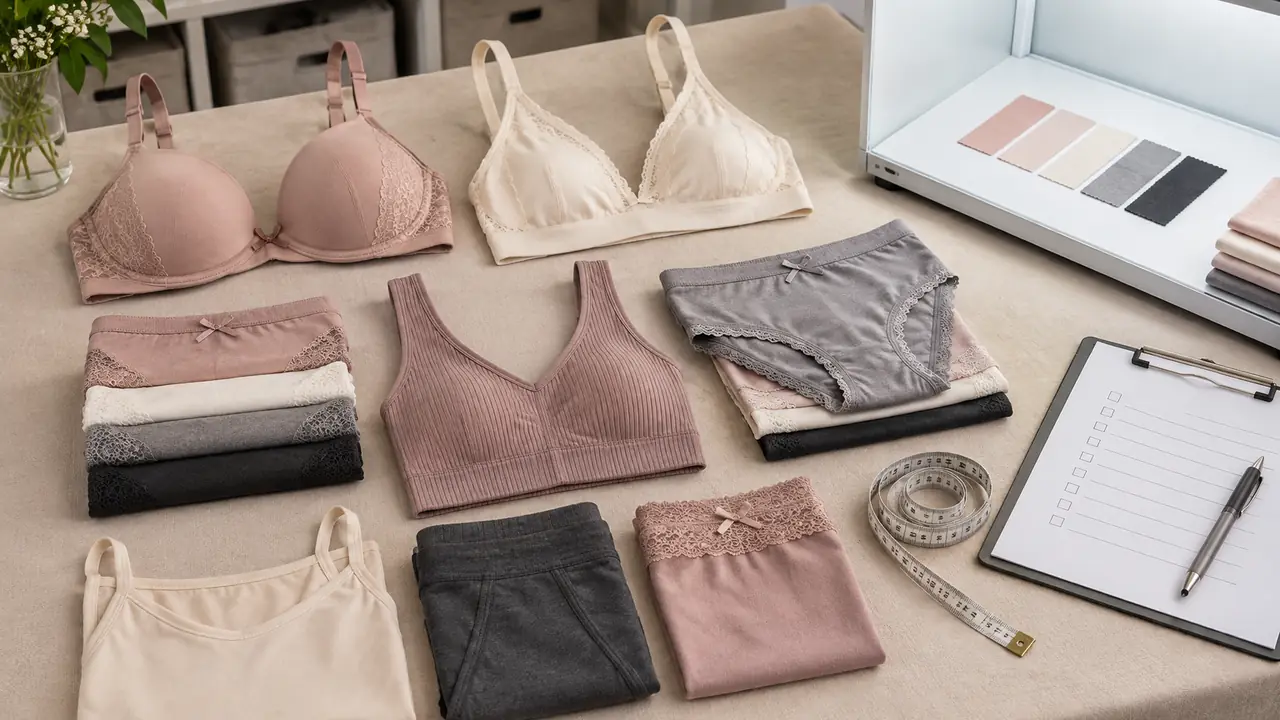
Tres compuertas, un estándar
Un defecto se encarece en cada etapa que sobrevive. Un fallo de tono cazado en la puerta del tejido cuesta una nota; el mismo fallo encontrado en una caja empacada cuesta reproceso, un contenedor retrasado y una conversación de reclamación. El control de calidad en esta categoría corre, por tanto, como tres compuertas - tejido entrante, en proceso, e inspección final - y cada compuerta compara el trabajo contra las mismas dos referencias: la muestra sellada y la ficha de especificaciones. La mesa escribe el plan de compuertas en cada programa antes de que arranque el lote, para que la inspección de línea de la fábrica y los controles de la mesa cubran el terreno sin duplicarlo.
Compuerta uno: tejido y remates entrantes
Tejidos, elásticos, encajes, hilos y herrajes llegan contra la muestra aprobada y la lista de materiales del programa. Los rollos se revisan por tono, gramaje y tacto; el encaje se revisa por repetición y calidad de borde; los elásticos se estiran y se sueltan para ver que vuelven. El artículo del certificado de cada tejido - OEKO-TEX Standard 100 como base en esta categoría - se confirma por lote en esta puerta, y cualquier rollo que falle vuelve antes de llegar al tendido. Los valores de solidez del color, pH y encogimiento de las tandas de tintura se recogen aquí o de los ensayos de laboratorio acordados por pedido descritos en la página de ensayos.
Compuerta dos: en proceso, en la línea
Los controles en proceso montan sobre las etapas descritas en la página del proceso de producción: densidad de puntada y merma de costura en la costura, profundidad de copa contra el juego de tallas en el moldeado, muestras de resistencia del pegado en el pegado y comparación de tono en la cabina de luz antes de que nada se empaque. La primera pieza de cada línea se mide por completo antes de que la línea siga. Cazar un transporte de máquina desviado o un molde desgastado en esta compuerta es todo el punto - es la diferencia entre una caja y un lote.
Compuerta tres: inspección final
La inspección final muestrea el lote terminado y empacado según un plan AQL acordado por programa, y mide los puntos de abajo contra la muestra sellada. Los niveles AQL y los tamaños de lote se escriben en la hoja de programa; la mesa no corre un plan universal, porque un pedido de amenities de hotel y el lanzamiento de una cadena de retail llevan apetitos de riesgo distintos.
| Punto medido | Qué caza | Comparado contra |
|---|---|---|
| Perímetro de banda | Banda cortada o cosida fuera de especificación; deriva de tabla de tallas | Ficha técnica por talla |
| Profundidad y simetría de copa | Desgaste de molde, deriva de temperatura de moldeado | Juego de tallas aprobado |
| Recuperación elástica | Elásticos de banda y tirante que no vuelven tras el estiramiento | Muestra sellada, control de tres ciclos |
| Solidez del color | Cambio de tono y destinte al lavar y frotar | Informes de ensayo acordados por pedido |
| Valor de pH | Residuo de acabado en tejido de contacto con la piel | Informes de ensayo acordados por pedido |
| Resistencia de costuras | Costuras abiertas en puntos de tensión - anclaje de ala, uniones de tirante | Muestra sellada, control de tracción |
| Refuerzo de entrepierna | Composición de forro equivocada o forro ausente | Lista de materiales, artículo OEKO-TEX |
| Muestra de acabado | Puntadas saltadas, simetría de encaje, colocación de remates | Muestra sellada y lista de defectos |
Qué pasa cuando un lote falla
Un lote fallido se reprocesa o se vuelva a muestrear; no se despacha sobre una promesa. El acta de inspección nombra el defecto, el recuento, la disposición - reproceso, criba o rechazo - y el resultado de reinspección. Los registros viajan con el lote, así que un equipo de recepción comparando una reclamación tiene el mismo documento sobre el que se liberó el despacho. Los fallos repetidos en la misma compuerta devuelven la conversación al proceso de la fábrica, y donde se forma un patrón el hallazgo aterriza en la nota de lista corta del archivo de auditoría.
Lo que la mesa no hace
La mesa no inspecciona por foto, no acepta la palabra de una fábrica por un valor medido donde el programa pide un registro, y no ostenta certificados a su propio nombre - los documentos de seguridad del tejido pertenecen a las fábricas asociadas y se verifican por proyecto. Lo que recibe un comprador es el plan de compuertas, la referencia de la muestra sellada y los registros listados arriba; lo que ocurre tras la entrega es la comunicación de ajuste y cuidado del comprador, que el artículo de reducción de devoluciones cubre desde el lado de la marca.
Fijar el plan de compuertas de un programa
Envíe las líneas, los rangos de tallas y el canal por el formulario de presupuesto y la mesa devolverá un plan de compuertas y una propuesta de muestreo con los rangos aplicables, confirmados por escrito antes del primer lote; el artículo de inspección previa al despacho cubre la compuerta final en detalle.