
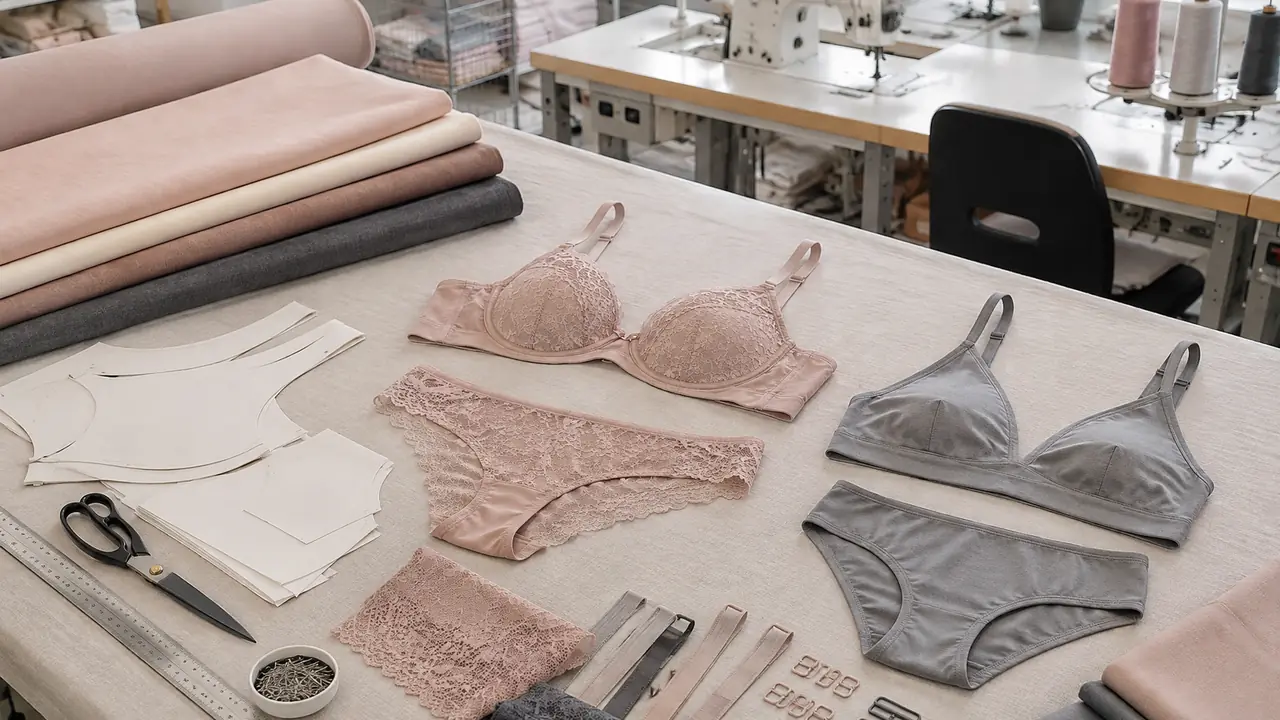
Por qué importa el orden de las etapas
La ropa interior parece simple plegada en un cajón y es todo lo contrario en la línea. Un sujetador lleva copas moldeadas o de corte y costura, elásticos que deben recuperar, ganchos que deben alinearse y encaje que debe sentarse simétrico - y la línea de bragas al lado corre sus propios pasos de pegado y refuerzo. La secuencia de abajo es la ruta común por las fábricas asociadas que coordina esta mesa, escrita aquí para que un comprador vea a dónde va realmente el calendario y dónde se cazan o se pierden los defectos. Es también la razón por la que las ventanas de lote de la página de MOQ y plazos son rangos, no fechas: las etapas son las mismas, la profundidad de las colas no.
Las siete etapas en orden
- Selección de tejido. Los tejidos exteriores, elásticos y forros llegan contra la muestra aprobada; cada rollo se revisa por tono, gramaje y tacto antes de entrar al tendido. El artículo OEKO-TEX de cada tejido se confirma por lote en esta puerta.
- Corte. Encaje, microfibra y powermesh se tienden y cortan según marcadores; las repeticiones del encaje diseñado se igualan panel a panel para que los motivos caigan donde los puso el diseño. Las repeticiones desigualadas aquí se ven en cada pieza terminada.
- Costura. Anclaje de elásticos, costuras sobrehiladas y de flatlock, montaje de tirantes, aplicación de hook-and-eye. La densidad de puntada y la merma de costura se revisan en la línea, no tras el lote, porque un transporte de máquina que se salta se convierte en una caja entera de costuras abiertas.
- Moldeado. Para copas moldeadas, el tejido laminado se prensa en moldes y la profundidad de copa se verifica contra el juego de tallas; el inventario de moldes decide qué rangos de copa puede correr una fábrica sin esperar utillaje.
- Pegado. Las piezas seamless e invisibles se pegan por ultrasonidos o adhesivo; la resistencia del pegado se muestrea por corrida para que un bajo que se despega al lavar se cace en la fábrica y no en una reseña.
- Revisión de color. Las piezas terminadas se comparan contra la muestra testigo en una cabina de luz normalizada, por lote, antes del empaque. Una deriva de tono cazada aquí cuesta una nota; cazada tras el empaque, cuesta un reproceso.
- Empaque. Estándar de plegado aplicado, bolsa de polietileno o papel de seda más tarjeta de color, recuentos de caja interior reconciliados por talla y color, marcas de caja impresas y la prueba de caída según la especificación de pack.
A dónde va el calendario
| Etapa | Qué fija el tiempo | Punto de vigilancia |
|---|---|---|
| Entrada de tejido y remates | Cola de tanda de tintura; el color a medida añade días sobre los tonos en stock | Tono contra muestra testigo, artículo de certificado por lote |
| Corte | Profundidad del tendido e igualación de repeticiones en el encaje | Alineación de paneles en el encaje diseñado |
| Costura | Número de líneas y complejidad del estilo | Densidad de puntada en el anclaje de elásticos |
| Moldeado | Disponibilidad de moldes; las tallas de copa nuevas necesitan utillaje | Profundidad de copa contra el juego de tallas aprobado |
| Pegado | Capacidad de prensa para trabajo seamless | Muestras de resistencia del pegado por corrida |
| Revisión de color | Capacidad de la cabina; corre tras las tandas de tintura, no antes | Comparación de lote contra la muestra testigo |
| Empaque | Formato de pack; las cajas tardan más que las bolsas | Marcas de caja y recuentos de caja interior |
Dos etapas son las sorpresas de calendario habituales. El moldeado espera a los moldes: una construcción private label que necesita una talla de copa nueva hereda el tiempo de utillaje, razón por la que los primeros pedidos ODM corren 60-90 días mientras las reposiciones se asientan en 30-45. El empaque espera al packaging: una caja a medida se desarrolla contra la prenda plegada, y la página de packaging explica cómo eso se sienta en la misma ruta crítica.
Quién revisa qué, en qué etapa
Los inspectores de línea de la fábrica llevan los controles en proceso - densidad de puntada, merma de costura, profundidad de copa - y la inspección de la mesa monta encima en las compuertas acordadas: tejido entrando, primera pieza saliendo de la línea, muestreo AQL final antes de cerrar el empaque. El reparto se escribe en la hoja de programa para que ambos lados sepan de quién es cada registro. La estructura completa de compuertas está en la página de control de calidad, y los ensayos de laboratorio que quedan fuera de la fábrica están en la página de ensayos e inspección.
Qué ve un comprador del proceso
Los informes de programa aterrizan en puntos fijos y no a petición: tejido y remates aprobados, muestra de preproducción sellada, lote arrancado, notas en proceso, resultado de inspección final, registro de empaque. Cada punto nombra la etapa, el registro y cualquier desviación, de modo que un retraso se ve la semana en que ocurre y no la semana en que vencía el contenedor. Los detalles de construcción detrás de cada etapa - elásticos, refuerzos, calibre de ganchos - se detallan en anatomía de la construcción del sujetador, y la ruta de la mesa de principio a fin desde el brief hasta estas etapas está en la página del proceso de sourcing.