
Pourquoi l'ordre des étapes compte
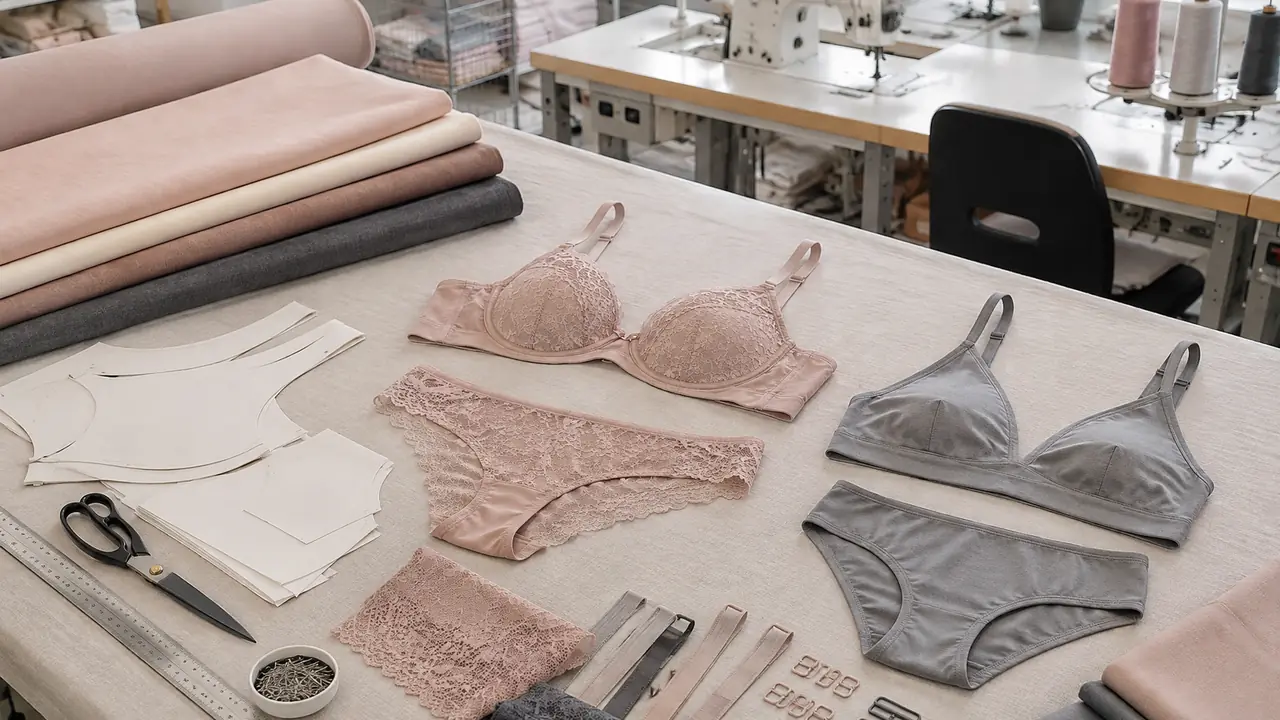
La lingerie paraît simple pliée dans un tiroir et n'est rien de tel sur la ligne. Un soutien-gorge porte des bonnets moulés ou coupé-cousus, des élastiques qui doivent reprendre, des agrafes qui doivent s'aligner, et une dentelle qui doit rester symétrique - et la ligne de culottes à côté mène ses propres étapes de collage et de fond. La séquence ci-dessous est la voie commune à travers les usines partenaires que ce bureau coordonne, écrite ici pour qu'un acheteur voie où va réellement le calendrier et où les défauts se détectent ou s'échappent. C'est aussi pourquoi les fenêtres de lot de la page MOQ et délais sont des fourchettes, pas des dates : les étapes sont les mêmes, les files d'attente ne le sont pas.
Les sept étapes dans l'ordre
- Sélection du tissu. Tissus d'endroit, élastiques et doublures arrivent face à l'échantillon validé ; chaque rouleau est vérifié pour la teinte, le grammage et le toucher avant d'entrer au matelas. L'article OEKO-TEX de chaque tissu se confirme par lot à cette porte.
- Coupe. Dentelle, microfibre et powermesh sont matelassées et coupées au placement ; les répétitions de dentelle construite s'accordent panneau par panneau pour que les motifs tombent là où le design les a mis. Des répétitions mal accordées ici se voient sur chaque pièce finie.
- Couture. Pose des élastiques, surpiqûres et surpiqûres plates, assemblage des bretelles, pose des agrafes. La densité de points et la valeur de couture se contrôlent en ligne, pas après le lot, car un entraînement sauté se voit comme un carton entier de coutures ouvertes.
- Moulage. Pour les bonnets moulés, le tissu laminé est pressé dans des moules et la profondeur des bonnets se vérifie face au jeu de tailles ; l'inventaire des moules décide quelles plages de bonnets une usine peut tenir sans attente d'outillage.
- Collage. Les pièces sans couture et invisibles sont collées aux ultrasons ou à la colle ; la force du collage s'échantillonne par série pour qu'un ourlet qui se décolle au lavage se détecte à l'usine, pas dans une évaluation.
- Contrôle des coloris. Les pièces finies se comparent à l'échantillon témoin dans une caisse à lumière normalisée, par lot, avant colisage. Une dérive de teinte détectée ici coûte une note ; détectée après colisage, elle coûte une reprise.
- Colisage. Norme de pliage appliquée, sachet poly ou papier de soie plus carte coloris, comptages des cartons intérieurs rapprochés par taille et coloris, marquages cartons imprimés, et l'essai de chute carton selon la spécification de colis.
Où va le calendrier
| Étape | Ce qui fixe le temps | Point de vigilance |
|---|---|---|
| Tissus et finitions entrants | File des bains de teinture ; le coloris sur mesure ajoute des jours sur les teintes en stock | Teinte face à l'échantillon témoin, article de certificat par lot |
| Coupe | Profondeur du matelas et accord des répétitions sur la dentelle | Alignement des panneaux sur la dentelle construite |
| Couture | Effectif des lignes et complexité du style | Densité de points à la pose des élastiques |
| Moulage | Disponibilité des moules ; les nouvelles tailles de bonnets exigent de l'outillage | Profondeur des bonnets face au jeu de tailles validé |
| Collage | Capacité des presses pour le travail sans couture | Échantillons de force du collage par série |
| Contrôle coloris | Capacité de la caisse ; tourne après les bains de teinture, pas avant | Comparaison des lots face à l'échantillon témoin |
| Colisage | Format du colis ; les boîtes prennent plus de temps que les sachets | Marquages cartons et comptages des cartons intérieurs |
Deux étapes sont les surprises de calendrier habituelles. Le moulage attend les moules : une construction private label qui exige une nouvelle taille de bonnet hérite du temps d'outillage, et c'est pourquoi les premières commandes ODM courent 60-90 jours tandis que les réassorts s'installent à 30-45. Le colisage attend le conditionnement : une boîte sur mesure se développe face au vêtement plié, et la page conditionnement explique comment cela se pose sur le même chemin critique.
Qui contrôle quoi, à quelle étape
Les inspecteurs de ligne de l'usine portent les contrôles en cours - densité de points, valeur de couture, profondeur des bonnets - et l'inspection du bureau se superpose aux jalons convenus : tissu entrant, premier article sorti de ligne, échantillonnage AQL final avant fermeture du colisage. La répartition s'écrit dans la fiche programme pour que les deux côtés sachent quel relevé appartient à qui. La structure complète des jalons figure sur la page contrôle qualité, et les essais de laboratoire qui se tiennent hors de l'usine sur la page essais et inspection.
Ce que l'acheteur voit du processus
Les rapports de programme atterrissent à des points fixes plutôt que sur demande : tissus et finitions validés, échantillon avant-production scellé, lot démarré, notes en cours de production, résultat de l'inspection finale, relevé de colisage. Chaque point nomme l'étape, le relevé et tout écart, si bien qu'un retard se voit la semaine où il arrive au lieu de la semaine où le conteneur était dû. Les détails de construction derrière chaque étape - élastiques, fonds, jauge des agrafes - sont détaillés dans anatomie de la construction du soutien-gorge, et la voie de bout en bout du bureau depuis le cahier des charges jusqu'à ces étapes figure sur la page processus de sourcing.