
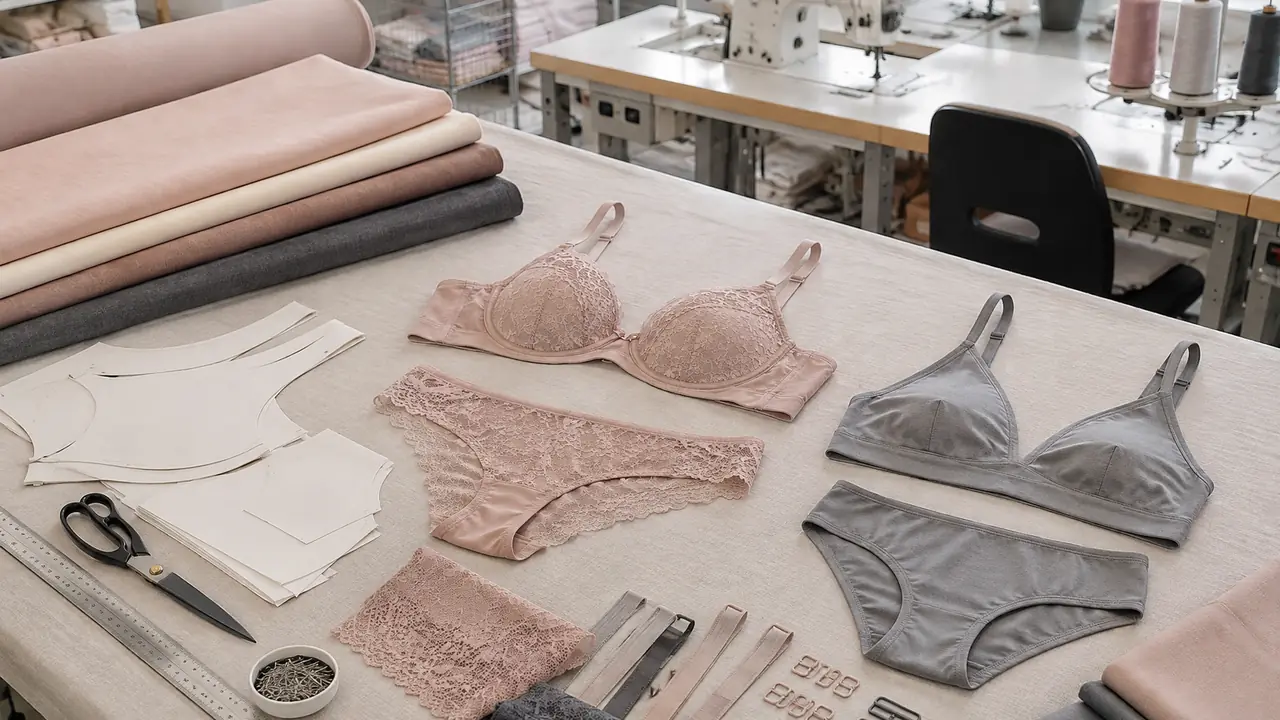
段階の順序が重要な理由
インナーウェアは、引き出しに折ってあれば単純に見え、ラインの上では決してそうではありません。ブラは、モールドまたはカットアンドソーのカップ、回復せねばならないゴム、合わさねばならないホック、対称に収まらねばならないレースを運び、その隣のショーツのラインは、独自の接着とクロッチの工程を走らせます。下の連鎖は、このデスクが調整するパートナー工場を通る共通のルートであり、バイヤーが、日程表がどこに実際に消え、欠陥がどこで捉えられるか・見逃されるかを見えるようにするために書かれています。MOQと納期のページのロット窓が、日付ではなくレンジである理由でもあります。段階は同じでも、待ち行列の深さが違うからです。
7つの段階、順に
- 生地の選択。表地、ゴム、裏地が、承認見本に対して届きます。各ロールは、レイに入る前に、色、目付、手触りを確認します。各生地のOEKO-TEX品目は、この門でロットごとに確定します。
- 裁断。レース、マイクロファイバー、パワーメッシュをレイに敷き、マーカーへ裁きます。エンジニアードレースのリピートは、パネルごとに一致させるため、モチーフがデザインが置いた場所に着地します。ここでのずれたリピートは、完成品のすべてに現れます。
- 縫製。ゴムの取り付け、カバーステッチとフラットロックの縫い目、ストラップの組立、ホックの取り付け。縫い目密度と縫い代は、ロットの後にではなく、ラインで確認します。落ちた送り歯は、開いた縫い目のカートン1箱として現れるためです。
- 成形。モールドカップでは、ラミネートした生地を金型で圧し、カップ深さをサイズセットに対して検証します。金型の在庫が、どのカップ幅を、工場が型待ちなしで走らせられるかを決めます。
- 接着。シームレスとノーショーの品目を、超音波または接着剤で接合します。接着強度は走行ごとにサンプルされ、洗濯で剥がれる縁が、レビューではなく工場で捉えられます。
- 色の確認。完成品を、梱包前に、標準光ブースで保管見本と比較します。ここで捉えられた色ずれは1枚の注記で済み、梱包後に捉えられれば、手直しにかかります。
- 梱包。折りの基準を適用し、ポリ袋またはティッシュとカラーカード、内箱の数をサイズと色で照合、カートンを印刷し、パック仕様どおりのカートン落下確認。
日程表の行き先
| 段階 | 時間を決めるもの | 注意項目 |
|---|---|---|
| 生地と付属の入荷 | 染ロットの待ち行列。カスタムカラーは在庫色より日数を加える | 保管見本に対する色、ロットごとの証明書品目 |
| 裁断 | レイの深さとレースのリピート一致 | エンジニアードレースでのパネル位置合わせ |
| 縫製 | ライン数とスタイルの複雑さ | ゴム取り付けでの縫い目密度 |
| 成形 | 金型の可用性。新しいカップサイズは金型を要する | 承認サイズセットに対するカップ深さ |
| 接着 | シームレス作業のためのプレス能力 | 走行ごとの接着強度サンプル |
| 色の確認 | ブースの能力。染ロットの後で走り、前では走らない | 保管見本に対するロットの比較 |
| 梱包 | パック形式。箱は袋より時間がかかる | カートン標記と内箱の数 |
2段階が、通常、日程表の意外です。成形は金型を待ちます。新しいカップサイズを要するプライベートブランドの構造は、金型時間を引き継ぐため、ODMの初回発注が60-90日で走り、再発注が30-45日に落ち着くのです。梱包はパッケージを待ちます。カスタムの箱は、折った服に対して開発され、梱包のページが、それが同じ重要経路上にある仕組みを説明します。
誰が何を、どの段階で確認するか
工場のライン検品者が、工程内の確認(縫い目密度、縫い代、カップ深さ)を運び、デスクの検品は、合意されたゲートの上に乗ります。生地の入荷、ラインを下りた最初の個体、梱包が閉じる前の最終AQLサンプリングです。分担はプログラムシートに書かれるため、どちら側も、どの記録が誰のものか知っています。ゲート構造の全体は品質管理のページに、工場の外にある試験所の試験は試験・検品のページにあります。
バイヤーが工程について見るもの
プログラムの報告は、要望ごとではなく、固定の点で着地します。生地と付属の承認、量産前サンプルの封印、ロットの開始、工程内の注記、最終検品の結果、梱包の記録。各点は、段階、記録、逸脱を名指すため、遅れは、コンテナの予定週ではなく、起きた週に見えます。各段階の背後の構造詳細(ゴム、クロッチ、ホック規格)はブラ構造の解剖に項目化され、ブリーフからこれらの段階までのデスクの端から端までのルートは調達プロセスのページにあります。